Kamar 102, Bangunan 13, Area A, Taman Wanyang Zhongchuang, Kota Ganya, Kabupaten Jiashan, Zhejiang China.
Berita
Rumah / Berita / Berita Industri / Proses Cold Heading: Bagaimana Kawat Menjadi Pengikat Presisi dalam Hitungan Detik
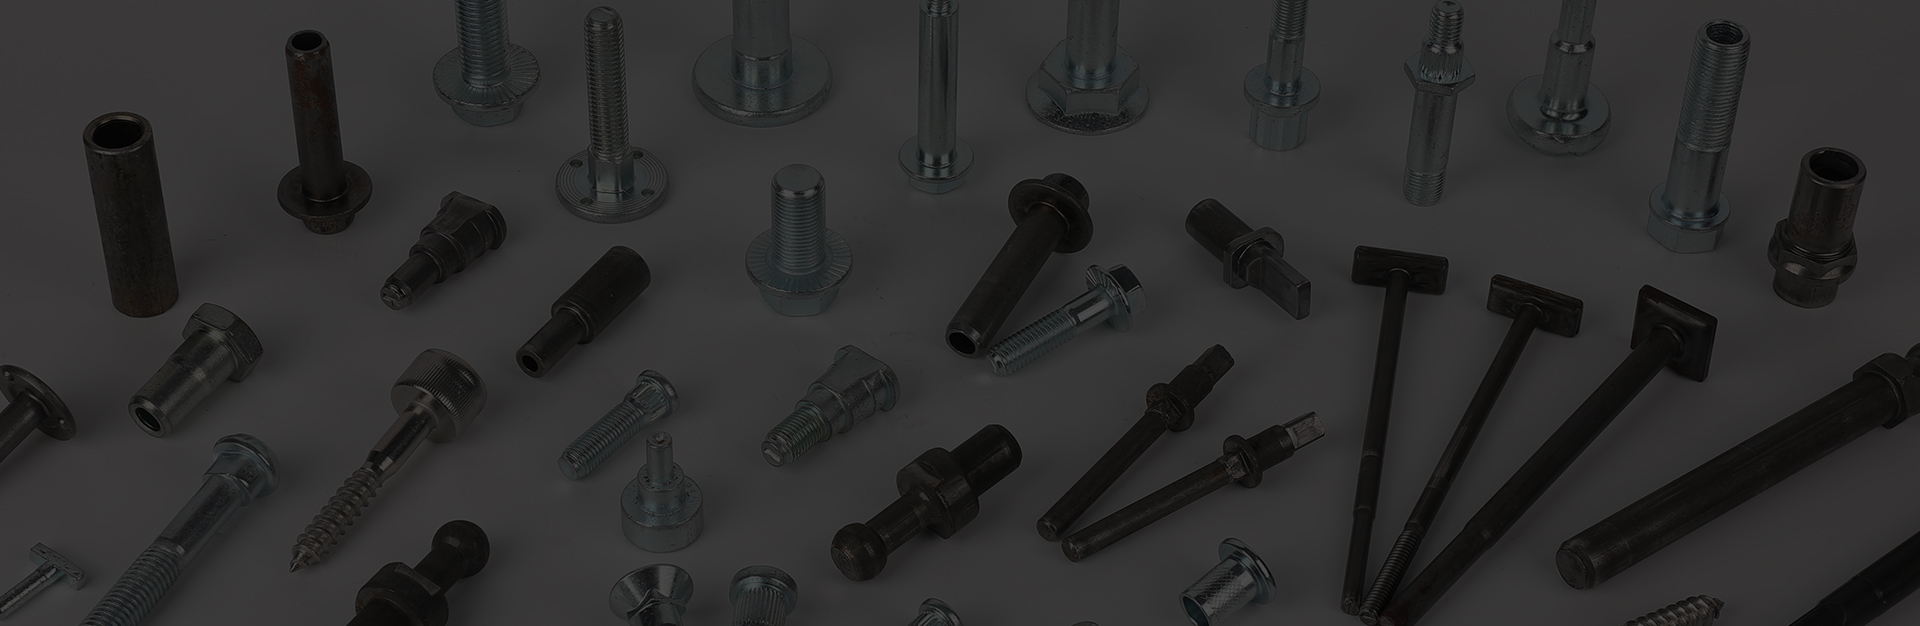
Jika penawaran harga pengikat datang dengan harga yang jauh lebih murah dari harga pemesinan, perbedaannya hampir selalu terletak pada proses cold heading. Cold header multi-stasiun menarik kawat melingkar, memotong slug dengan volume yang tepat, dan mengubahnya menjadi bentuk di dalam cetakan tertutup pada suhu kamar, seringkali dengan kecepatan 100 hingga 400 lembar per menit hampir tanpa potongan.
Itulah jawaban singkatnya, dan hal ini menjelaskan tiga hal yang menjadi perhatian pembeli: hasil material tetap mendekati 100 persen, kekuatan lelah meningkat karena aliran butiran mengikuti bagian tersebut dan bukannya memotongnya, dan biaya unit turun setelah perkakas diamortisasi. Pertanyaan yang lebih sulit lebih sempit. Berapa banyak pukulan yang dibutuhkan suatu geometri tertentu? Berapa besar deformasi yang terjadi pada kawat sebelum retak? Toleransi manakah yang dapat dipertahankan tanpa operasi kedua?
Header yang dingin bukanlah sekali tekan. Ini adalah rangkaian operasi yang diselesaikan dalam waktu kurang dari satu detik, dan setiap langkah mempersiapkan logam untuk langkah berikutnya. Urutan di bawah ini tipikal untuk mesin tiga cetakan, empat pukulan yang menggunakan baut segi enam dari kawat rendah karbon 5,5 mm hingga 8 mm.
Kawat meninggalkan kumparan, melewati gulungan pelurus, dan ditarik ke depan oleh gulungan umpan yang mengukur panjang slug secara tepat. Pisau potong kemudian memotong kawat pada cetakan yang sudah dipotong. Permukaan yang tercukur lebih penting daripada yang terlihat: potongan miring atau tertusuk menjadi satu putaran atau lipatan tiga pukulan kemudian, dan tidak ada operasi penyelesaian yang dapat menghilangkannya setelahnya.
Pukulan pertama membuat slug menjadi persegi dan membentuknya terlebih dahulu menjadi diameter yang dapat ditempatkan pada dadu berikutnya tanpa tertekuk. Pukulan kedua mengganggu kepala dan mengurangi betis dengan ekstrusi. Pukulan ketiga menyelesaikan kepala, muka mesin cuci, dan talang. Bagian dengan betis panjang di bawah kepala yang besar, seperti baut bahu berundak dan baut kepala T, biasanya memerlukan stasiun tambahan karena setiap pukulan hanya dapat memindahkan begitu banyak logam sekaligus.
Bagian padat dipangkas untuk menghilangkan flash; bagian berongga ditusuk dengan pukulan yang mendorong siput keluar dari betis. Benang digulung di antara cetakan datar atau silinder, yang menggantikan logam alih-alih memotongnya dan membiarkan butiran terus mengalir melalui akar benang.
Mengolah baut dari batangan akan memotong butiran. Setiap akar benang dan setiap fillet berakhir dengan serat logam melintasi jalur tegangan, dan di sinilah retakan kelelahan dimulai. Pos dingin menghasilkan hal yang sebaliknya: serat membengkok di sekeliling fillet dari kepala ke betis dan sejajar dengan betis, sehingga retakan harus melintasi butiran, bukan mengikutinya.
Pekerjaan dingin juga meningkatkan kekuatan. Baja karbon rendah dan boron seperti 10B21 cukup mengeras sehingga baut yang dibentuk mencapai tingkat 8,8 setelah pendinginan dan temper, dan baja tahan karat austenitik seperti 304 memperoleh kekuatan luluh yang dapat diukur hanya dari deformasi. Itu juga mengapa benang yang digulung mentolerir beban awal yang lebih tinggi dibandingkan benang potong dengan ukuran nominal yang sama. Geometri benangnya lebih kuat, tidak hanya lebih halus.
Setiap material memiliki batasan seberapa jauh material tersebut dapat didorong dalam satu pukulan. Sebagai aturan praktis, betis yang tidak ditopang dapat diubah hingga kira-kira 2,5 kali diameter aslinya sebelum tertekuk; menopang betis di dalam cetakan akan menaikkan batas tersebut tetapi menambah perkakas dan biaya. Melebihi batas maka kegagalan dapat diprediksi: retakan chevron di dalam betis selama ekstrusi mundur, putaran di mana permukaan luar terlipat, atau retakan geser berasal dari ujung slug yang dicukur.
Pelumasan adalah batas keras lainnya. Baja karbon biasanya dilapisi fosfat dan diberi sabun sehingga lapisan tersebut membawa pelumas ke dalam cetakan di bawah tekanan. Baja tahan karat tidak dapat menerima lapisan tersebut dengan baik dan membutuhkan pelumas oksalat atau terklorinasi, yang bekerja lebih lambat dan lebih mahal. Aluminium terbentuk dengan bersih tetapi cepat pecah. Ketika suatu bagian dianggap tidak mungkin untuk didinginkan, penyebabnya biasanya salah satu dari tiga hal: terlalu banyak deformasi di satu stasiun, pembawa pelumas yang salah, atau kawat dengan diameter yang tidak konsisten dari pabrik.
Bagian berongga berada tepat di tepi amplop itu. Ekstrusi ke belakang membentuk lubang sementara diameter luar dibatasi oleh cetakan, kemudian sebuah pukulan menembus jaring yang tersisa, meninggalkan dinding yang mulus.
 Baut Flange Berongga Khusus untuk Sambungan Pipa Minyak Baut flensa berongga untuk sambungan pipa minyak, cocok untuk produksi berkepala dingin, ditawarkan dalam baja karbon M12 x 55 mm dengan ukuran, kualitas, dan penyelesaian yang dapat disesuaikan. Lihat Produk →
Pos dingin murah per bagian dan mahal per pengaturan. Perkakas untuk satu bagian bisa berharga beberapa ribu hingga lebih dari sepuluh ribu dolar tergantung pada jumlah cetakan, sisipan karbida, dan apakah stasiun penusuk atau pemangkasan diperlukan. Biaya tersebut hanya masuk akal bila tersebar di seluruh proses produksi, itulah sebabnya proses tersebut mendominasi pada volume puluhan ribu dan kalah dibandingkan pemesinan pada volume ratusan.
| Rute | Hasil materi | Keluaran yang khas | Efek pada kekuatan | Biaya perkakas |
|---|---|---|---|---|
| Judul dingin | 95-99 persen | 100-400 lembar per menit | Meningkat melalui aliran butir dan pengerasan kerja | Tinggi, diamortisasi berdasarkan volume |
| Pemesinan sekrup | 50-70 persen | 10-60 buah per menit | Netral, atau tereduksi pada akar benang | Rendah |
| Penempaan panas | 85-95 persen | 30-90 buah per menit | Netral, memerlukan perlakuan panas selanjutnya | Sedang hingga tinggi |
Angka pastinya berubah seiring dengan ukuran dan tingkatan komponen, namun polanya tetap sama. Ketika cold heading hilang di atas kertas biasanya merupakan bagian yang memerlukan pemesinan sekunder: lubang silang yang rapat, flat yang digiling, atau toleransi lubang yang tidak dapat ditahan oleh cetakan. Fitur-fitur tersebut lebih murah untuk ditambahkan setelah dibentuk daripada dipaksakan ke dalam cetakan.
Sebagian besar argumen antara pembeli dan pemasok bermula dari sebuah gambar yang tidak menyatakan apa yang sebenarnya penting. Gambar cold heading yang dapat digunakan biasanya menunjukkan hal berikut:
Di lantai produksi, inspeksi mengikuti logika yang sama. Sampel pertama diperiksa tinggi kepala, diameter betis, dan pengukuran ulir. Pemeriksaan dalam proses menangkap keausan cetakan sebelum melampaui toleransi. Lulus visual terakhir mencari putaran, retakan, dan kepala yang kurang terisi. Untuk komponen yang sangat penting bagi keselamatan, deteksi retak dan pengujian kekerasan setelah perlakuan panas merupakan standar, bukan opsional.
Karena perkakas dan proses sangat erat hubungannya, kendali pemasok atas cetakannya sama pentingnya dengan kendali atas mesin itu sendiri. Pabrikan yang membuat peralatannya sendiri dan menjalankan header sendiri dapat menyesuaikan urutan pukulan ketika banyak barang mulai retak, alih-alih mengembalikan masalahnya ke pihak ketiga. Itulah alasan praktis yang perlu diperhatikan latar belakang pabrik sebelum lembar harga. Stasiun cetakan, inventaris kawat, dan mitra perlakuan panas semuanya muncul di minggu-minggu pertama produksi.
Untuk geometri non-standar, pembahasan harus dimulai dengan gambar dan aplikasinya, bukan nomor katalog. Pengembangan pengikat khusus bekerja paling baik bila pemasok mengetahui jalur muatan, material perkawinan, dan torsi perakitan, karena detail tersebut menentukan tingkatan kawat, jumlah tumbukan, dan lapisan.
Pemilihan kelas mengikuti aturan yang sama. Suku cadang yang akan mengalami beban awal atau getaran yang tinggi, termasuk perangkat keras pemasangan fotovoltaik, braket sasis, dan alat kelengkapan tekanan, biasanya menggunakan bahan boron atau baja paduan yang dipadamkan dan ditempa setelah dibentuk, dengan lapisan yang disesuaikan dengan lingkungan.
 Baut Bajak Leher Persegi Countersunk Berlapis Seng Kelas 12,9 Baut bajak leher persegi countersunk berkekuatan tinggi untuk pengencang fotovoltaik, terdaftar sebagai M12 x 45 mm dengan pelapisan seng dan opsi ukuran, tingkatan, dan penyelesaian khusus. Lihat Produk →
Pos dingin memberi penghargaan kepada pembeli yang memahami di mana ia bekerja dan di mana ia berhenti. Tentukan tingkatan kawat, jaga agar toleransi kritis tetap realistis, dan pisahkan fitur yang harus dibentuk dari fitur yang dapat dikerjakan setelahnya. Lakukan hal tersebut, dan proses tersebut akan memberikan apa yang dijanjikan: bahan bekas yang hampir nol, suku cadang yang lebih kuat, dan biaya unit yang tidak dapat ditandingi oleh pemesinan dalam hal volume.

Perbaiki jangkar termasuk baut, mesin cuci, mur, dan perisai silinder 4pcs. Dengan mengencangkan baut, tabung perisai mengembang dan komponen dapat...
Lihat detail
Baut flensa secara khusus digunakan untuk menghubungkan pipa dan komponen dengan rapat dengan flensa. Kami menghasilkan baut flensa adalah T padat ...
Lihat detail
Baut soket hexagon full-thread oksida hitam 8.8 memiliki desain hex internal dan perlu digunakan dengan kunci pas dengan kepala hex. Desain utas pe...
Lihat detail
Kelas 8.8 Black Oxide Full-Thread Hexagon Baut adalah pengikat yang sangat umum dan membutuhkan kunci pas atau kunci pas hex untuk mengencangkannya...
Lihat detail
Produk ini terbuat dari baja karbon berkualitas tinggi dan mengalami proses perlakuan panas yang ketat. Ini memiliki kekuatan tinggi, elastisitas y...
Lihat detail
Baut segi enam polos stainless steel ini adalah sejenis pengencang yang terbuat dari bahan stainless steel berkualitas tinggi dan memiliki ketahana...
Lihat detail
Baut bahu las kepala datar polos ini adalah pengikat yang cocok untuk berbagai aplikasi pengelasan. Desain kepala dan kepala bundar datar membuatny...
Lihat detail
Kelas 12.9 Seng berlapis Seng Countersunk Head Square Neck BLow Baut memiliki keunggulan presisi tinggi, operabilitas tinggi, kekuatan tinggi, dan ...
Lihat detail
Kamar 102, Bangunan 13, Area A, Taman Wanyang Zhongchuang, Kota Ganya, Kabupaten Jiashan, Zhejiang China.
+86-17858810290
+86-573-84648787
produk
mobile
